电焊机应用方案
随着逆变技术的普及,电焊机正加速向轻量化、高效化、节能化方向升级,IGBT已成为逆变焊机无可替代的核心功率器件,其控制模式与器件选型直接决定焊机的效率与可靠性。
焊机中IGBT的控制模式分为硬开关与软开关两类:软开关理论上无开关损耗、仅存导通损耗,效率优势明显,但对电路设计与器件一致性要求苛刻;硬开关存在显著的开关损耗,胜在鲁棒性强、工况适应性广。在实际应用中,受电路设计偏差或器件性能漂移影响,部分焊机易落入"半软半硬"的尴尬状态——既未获得软开关的效率收益,又叠加了工况失配带来的可靠性风险。此外,按拓扑结构划分,焊机可分为全桥与半桥,其中半桥焊机通常采用硬开关控制——拓扑与控制模式的组合差异,进一步增加了器件选型的复杂度。
大量测试与实际应用经验表明:处于"半软半硬"状态的焊机,选用硬开关IGBT模块更为稳妥可靠。匹配工况的正确选型,是保障焊机效率、稳定性与使用寿命的第一道防线——选对器件,比选对拓扑更重要。
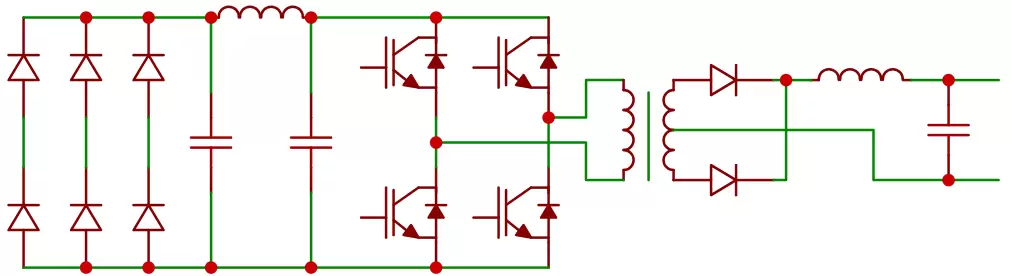
如图为焊机适用的拓扑结构。
全部电压
650V
750V
1050V
1200V
1400V
1700V
2300V
全部电流
4A
5A
6A
10A
12A
15A
16A
20A
30A
40A
50A
60A
75A
80A
100A
150A
200A
250A
300A
340A
400A
450A
500A
600A
650A
750A
800A
900A
1000A
1100A
1200A
1800A
1.1mΩ
2mΩ
2.2mΩ
3mΩ
3.3mΩ
4mΩ
9mΩ
13mΩ
15mΩ
27mΩ
30mΩ
32mΩ
35mΩ
40mΩ
50mΩ
60mΩ
65mΩ
75mΩ
全部封装
ED
ES
ST
FP
TF
EP
XP
HEEV
EVD
BEVD
TO220N-2L
TO220F-2L
TO247-2L
TO247-3L
TO247-4LB
TO247N-3L
TO252-2L
TO263-7L
SMA
SMB
X2PAK